보이지 않는 면도날: 행성형 볼 밀이 세상에서 가장 날카로운 연마재를 조각하는 방법
Oct 14, 2026
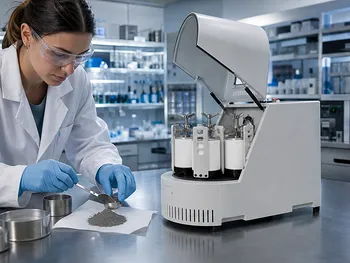
실험실 기술자는 주사 전자 현미경 사진을 응시합니다.
입자는 거칠고 울퉁불퉁합니다. 크기가 한 자릿수 이상 큽니다.
샌드블라스팅 노즐이 48시간 뒤 티타늄 고관 임플란트에 이것들을 분사할 것이며, 요구되는 표면 마감은 단순히 매끄러운 것이 아닙니다. 그것은 생물학적 약속입니다.
이 단계에서의 실패는 육안으로는 보이지 않지만, 공급막 전체에 울려 퍼집니다.
초미세 연마재 제조는 공정 흐름도에서는 간단해 보입니다: 분쇄. 분급. 완료.
하지만 0.2에서 0.6 마이크론 범위를 확실하게 달성하려고 시도해 본 사람이라면 그것이 단순한 크기의 문제가 아님을 압니다. 그것은 심리적 임계값입니다. 그 이하에서는 분말의 거동이 달라집니다. 응집합니다. 반응합니다. 당신이 분말을 마모시키기 전에 밀(Mill)을 마모시킵니다.
그리고 그 임계값을 넘어서도록 제1 원리(first principles)부터 설계된 유일한 기계가 바로 행성형 볼 밀(planetary ball mill)입니다.
작은 것들의 문제점
인간은 밀리미터를 이해할 수 있습니다.
100 마이크론(머리카락의 굵기)은 여전히 촉각적으로 느껴집니다.
하지만 0.3 마이크론은요? 우리는 그 규모에 대한 직관적인 모델을 가지고 있지 않습니다. 그곳은 물리학이 뉴턴 역학적 파괴에서 파괴와 재용접의 고에너지 발레로 전환되는 지점입니다.
여기서 전통적인 밀은 함초에 빠집니다.
죠 크러셔는 둔한 도구입니다.
로터 밀은 너무 적은 감소율에 비해 너무 많은 열을 발생시킵니다.
강력한 수평 비드 밀조차도 마이크론 미만의 세라믹을 균열 없이 분쇄할 충격 에너지 밀도가 종종 부족하여, 오염으로 인해 재료의 정체성을 모두 잃어버립니다.
행성형 볼 밀이 다르게 하는 점은 설명하기는 간단하지만 엔지니어링하기는 극도로 어렵습니다. 분쇄 본체 디스크를 공전하면서 자체 축을 회전하는 분쇄 병의 회전에 의해 생성되는 상승적인 충격 및 전단력(synergistic impact and shear forces)을 분말에 가합니다. 결과적인 가속도는 50 G를 초과할 수 있습니다. 내부에서 모든 입자는 미시적 모루가 됩니다.
단단한 매체의 춤
밀의 핵심은 사소하게 들리는 선택, 즉 볼에 있습니다.
절대 사소한 것이 아닙니다.
탄화규소를 서브마이크론 연마재로 분쇄하려면 대상보다 단단한 분쇄 매체가 필요합니다.
메노(Agate)는 일반적인 해답입니다. 단단하고 화학적으로 내성이 있으며 상대적으로 불활성입니다. 백만 분율(ppm) 단위로 측정되는 오염 수준을 생성하며, 대부분의 세라믹 마감 공정에서 허용됩니다.
하지만 잔인한 역설이 있습니다. 매체가 단단할수록 연마재는 날카로워지지만, 매체 자체도 더 많이 마모됩니다. 오염이 도사립니다. 그와 함께 당신이 만들려고 하는 것의 점진적인 중독이 발생합니다.
이것은 전형적인 정밀의 심리학(psychology of precision)입니다: 입자 감소의 모든 이득은 순도 손실에 의해 부분적으로 상쇄됩니다.
숙련된 엔지니어는 연료 게이지를 읽는 것처럼 마모율을 추적하는 법을 배웁니다. 분말이 요구해서가 아니라 매체의 수명이 열적 안정성에 달려 있기 때문에 냉각 간격을 추가합니다.
균질성은 보너스가 아닙니다
선임 연구원은 내게 이렇게 말한 적이 있습니다. "단순히 입자를 부수면 먼지를 만드는 것입니다. 성능을 원한다면 입자가 공유하도록 가르쳐야 합니다."
그는 깊은 균질화를 설명하고 있었습니다.
광물화제나 미량 첨가제가 최종 표면 화학을 해제하는 다성분 연마재 시스템에서 단순 혼합은 실패합니다. 첨가제는 뭉치고 나노 입자는 응집체의 둥지를 형성합니다.
행성형 볼 밀은 탈응집 엔진(de-agglomeration engine)으로 작동합니다.
전단력은 레이저 회절계로는 보이지 않는 규모에서 응집체를 벗겨냅니다. 반복적인 냉간 용접과 이종 재료의 파쇄를 통해 밀은 연마재 결정에 원자에 가까운 근접성으로 첨가제를 분배합니다.
결과 분말은 올바른 크기를 가질 뿐만 아니라 올바른 정체성 분포(distribution of identity)를 가집니다. 샌드블라스팅에서 이는 균일한 침식 패턴으로 해석됩니다. 연마에서는 거울이 됩니다.
결정 자체를 금이 가게 하기
크기를 넘어 기계 안에는 유령이 있습니다: 기계화학적 활성화(mechanochemical activation)입니다.
입자가 파쇄될 때 신선한 표면은 반응하기를 원하는 미달성 결합(dangling bonds)을 가집니다. 반복적인 충격은 결정 격자에 에너지를 주입하여 전위를 생성하고 때로는 국소적 상 변형을 만듭니다. 이 저장된 에너지는 연마재의 표면 반응성(surface reactivity)을 증가시킵니다.
이것이 왜 중요할까요?
소결을 위해서입니다.
코팅 접착을 위해서입니다.
초당 400미터의 속도로 티타늄 표면에 충돌할 때 입자가 다시 파쇄되는 방식을 위해서입니다.
기계적으로 활성화된 분말은 취성 방출을 저항합니다. 박혀서 자르고, 부서진 잔해 대신 나노 텍스처 처리된 마감을 남깁니다.
행성형 볼 밀링은 재료 자체가 "준비(primed)"될 때까지 입자를 계속해서 열어 이 수준의 활성화를 일관되게 부여하는 유일한 실험실 규모 방법입니다.
타협의 숨겨진 장부
모든 기술적 공정에는 침묵의 회계 장부가 있습니다.
행성형 볼 밀은 열을 생성하는 속도와 에너지 밀도로 실행되며, 열은 결정 구조의 도둑입니다.
열 발생
주기적인 일시 정지—또는 강제 공기 냉각으로 설계된 밀—없이는 병 내부의 온도가 방금 생성한 전위를 풀릴(anneal) 정도로 상승할 수 있습니다. 재료는 이완됩니다. 입자 크기 분포는 이동합니다.
밀의 열적 거동을 아는 것은 RPM을 설정하는 것만큼이나 중요합니다.
매체 마모 및 오염
우리는 이것을 언급했지만, 그 비용은 종종 과소평가됩니다. 고순도 전자 등급 연마재(CMP에 사용되는 것 등)의 경우, 병 마모에서 오는 미량의 철 또는 규산은 거부 기준이 될 수 있습니다. 여기서 이트리아 안정화 지르코니아(YSZ) 또는 텅스텐 카바이드 병을 선택하는 것은 업그레이드가 아니라 성능 계산이 됩니다.
에너지와 시간
안정적인 서브마이크론 상태에 도달하는 데는 시간이 걸릴 수 있습니다. 소비 전력은 적지 않습니다. 그러나 대안인 화학적으로 침전된 분말은 밀링된 제품의 파쇄 표면 날카로움을 따라오지 못합니다. 경제학은 기울어집니다: 성능이 최우선이라면 밀링이 이득입니다.
이러한 �협이 행성형 볼 밀을 결함 있는 도구로 만들지는 않습니다.
그것은 솔직한 도구로 만듭니다. 그것을 이해하면 통제권을 얻게 됩니다.
연마재 프로토콜 설계하기
보편적인 밀링 레시피는 없지만, 의사 결정 트리가 나타납니다:
| 목표 | 권장 접근 방식 | 이유 |
|---|---|---|
| 극한 정제 (≤0.3 µm) | 높은 회전 속도, 고밀도 볼(예: 메노 또는 YSZ), 간헐적 냉각 | 열적 풀림 없이 충격 에너지를 최대화 |
| 궁극의 화학적 균질성 | 현탁액 내 습식 밀링, 중간 속도 | 재응집을 방지하고 첨가제를 분배 |
| 높은 표면 반응성 | 휴식 주기가 있는 장기 건식 밀링 | 전위 밀도를 구축하고 표면을 활성화 |
| 최소 오염 | 동일 재질 병 및 볼 라이너, 저에너지 모드 | 순도를 위해 속도를 희생 |
이 규칙들은 이론적이지 않습니다. 그것들은 실험실이 50나노미터 차이로 사양을 놓쳐 고객을 잃은 수천 번의 실험에서 도출되었습니다.
초미세 정밀성의 완전한 툴체인
행성형 볼 밀은 혼자 작동하지 않습니다.
고급 연마재를 생산하는 실험실에서는 종종 예비 분쇄를 위한 제트 밀(jet mill) 옆에 있거나, 열에 민감한 전구체를 최종 밀링 전에 부수어야 할 때 극저온 분쇄기(cryogenic grinder) 옆에 있습니다. 결과 분말은 치밀한 연마재 성형체를 형성하기 위해 진공 열간 프레스(vacuum hot press)로 응축되거나, 마감용 슬러리로 그대로 사용될 수 있습니다.
이곳이 장비 통합이 단일 기계의 성능만큼 중요해지는 지점입니다.
저희 실험실은 그 전체 체인을 아우릅니다: 취성의 1차 파쇄를 처리하는 죠 크러셔 및 액체 질소 극저온 분쇄기부터, 정제하고 활성화하는 행성형 볼 밀, 제트 밀, 샌드 밀을 거쳐, 분말을 정밀 고체로 만드는 냉간 등방압 프레스(CIP) 및 열간 프레스에 이르기까지입니다.
좁은 스팬(span)을 가진 0.25‑마이크론 알루미나 연마재가 필요한 고객이 오면, 그들은 단순히 밀만 필요한 것이 아닙니다. 그들은 경로가 필요합니다.
그 경로는 여기서 설명된 메커니즘에 대한 이해로 시작하여 모든 단계에서 재료의 거동을 존중하는 시스템으로 끝납니다.
엔지니어의 낭만
밀링 실행 후반에 밀 소리가 변하는 순간이 있습니다.
거대한 매체의 무거운 쿵쿵거리는 소리가 부드러운 모래 같은 소리로 바뀝니다. 그것은 분말이 최종 미세도에 도달하는 소리입니다. 입자가 너무 작아 윤활층이 형성되고 파괴 역학이 소성 흐름으로 양보하는 지점입니다.
그것은 날카로운 모서리가 만들어지는 소리입니다.
초미세 연마재 제조는 범용 공정이 아닙니다. 그것은 정밀성을 거부하는 우주에 대한 통제를 추구하는 잔인하고 섬세하며 깊이 인간적인 노력입니다. 행성형 볼 밀은 유일한 도구는 아니지만, 그 통제가 가시화되는 렌즈입니다.
다음 임플란트, 터빈 블레이드, 또는 광학 렌즈를 형성할 입자를 정제하고 있다면, 논리는 여기서 시작됩니다.
분쇄 매체의 선택부터 열 관리까지, 모든 결정은 복합됩니다. 물리학을 중심으로 프로토콜을 구축하면, 마이크론은 따라올 것입니다.
빠른 링크

PowderPreparation
Last updated on May 14, 2026
관련 제품
실험실 정밀 분쇄용 수직 반원형 유성 볼 밀
나노 스케일 분쇄 및 기계적 합금을 위한 고에너지 행성형 볼 밀
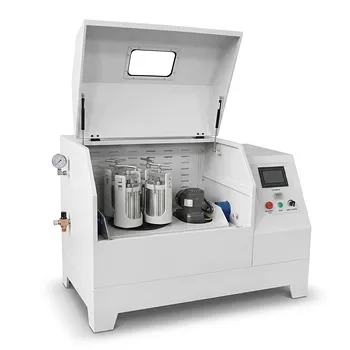
대용량 분체 처리용 수직 생산형 유성 볼 밀
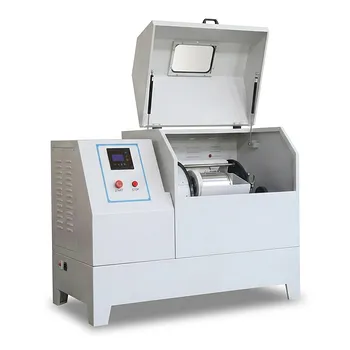
효율적인 산업 분쇄 및 시료 준비용 대형 수평 유성 볼 밀
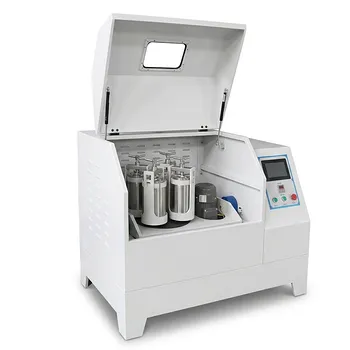
균일한 초미세 분쇄 및 혼합을 위한 360° 회전 전방향 실험실 행성 볼 밀
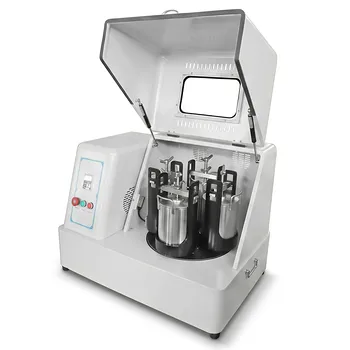
실험실 샘플 준비 및 나노 스케일 분쇄용 수직 사각 행성 볼 밀
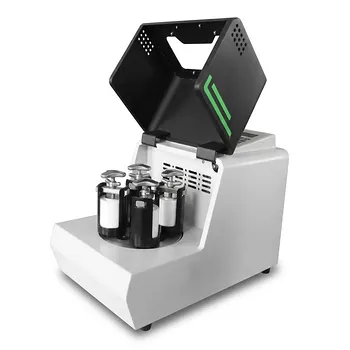
실험실 시료 준비용 진공 분쇄 고효율 미니어처 유성 볼밀
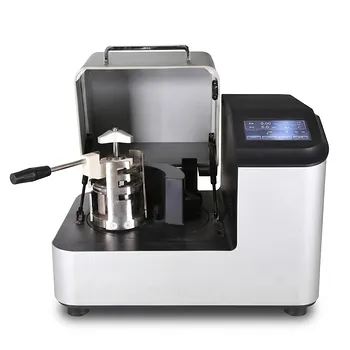
나노 연삭 및 재료과학 시료 준비를 위한 고에너지 실험실 유성 볼 밀
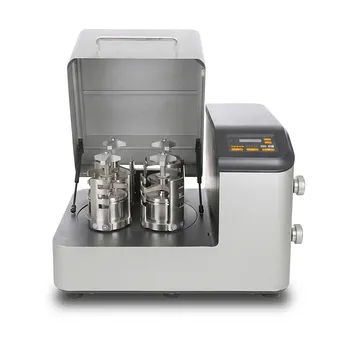
나노 스케일 분쇄 및 콜로이드 혼합을 위한 고에너지 행성 볼 밀 (재료과학 연구용)
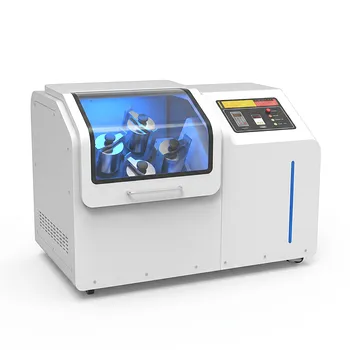
고에너지 전방위 유성 볼 밀 16L
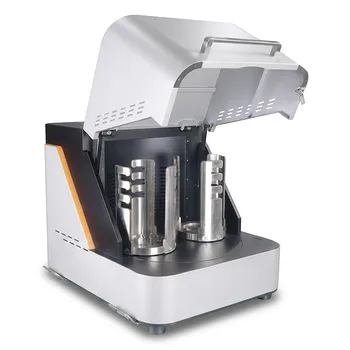
하드 및 취성 재료의 나노 분쇄 및 콜로이드 혼합을 위한 고에너지 실험실용 행성 볼 밀
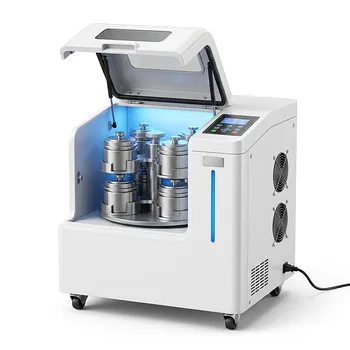
고에너지 전방향 행성 볼 밀 20L
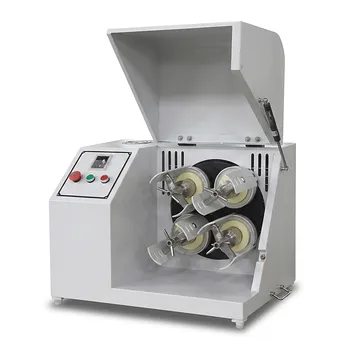
실험실 시료 준비용 수평식 경량 유성 볼밀
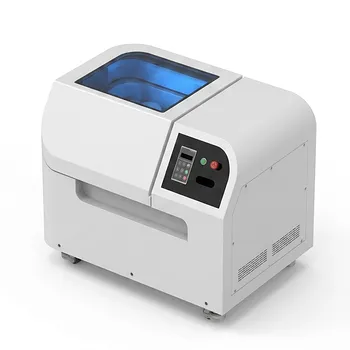
실험실 분쇄 및 시료 준비용 8L 유성 볼 밀
듀얼 스테이션 행성형 볼 밀 24L
유성 볼 밀 12L
실험실 시료 준비용 나노 고에너지 진동 볼 밀
멀티 플랫폼 나노스케일 고에너지 진동 볼 밀
분쇄, 혼합 및 세포 파쇄용 고에너지 하이브리드 진동 볼밀