보이지 않는 건축가: 압축 심리학이 LSM 세라믹의 운명을 어떻게 결정하는가
Oct 06, 2026
불꽃 이전의 순간
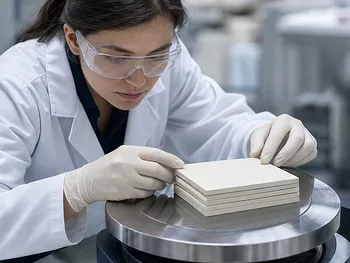
연구자가 LSM 성형체(Green body)를 가열로에 넣기 전에는 조용하고, 거의 경건할 정도의 멈춤이 있습니다. 분말은 혼합되고, 소성(Calcined)되었으며, 아마 몇 시간 동안 볼 밀링되었을 것입니다. 이제 창백한 회색 디스크가 장갑을 낀 손바닥 위에 놓여 있습니다. 완벽해 보입니다. 단단하게 느껴집니다.
그리고 많은 사람들에게, 그것은 어쨌든 실패할 것입니다.
1400 °C 소결 프로필 때문도 아니고, 잘못된 화학량론적 비율 때문도 아닙니다. 그 이유는 압축하는 그 몇 초 동안 성형체 내부에 쓰여진 이야기 때문입니다. 모든 La0.7Sr0.3MnO3 세라믹의 보이지 않는 건축가는 가열로가 아닙니다. 그것은 유압 프레스이며, 그것을 작동하는 사람의 마인드셋입니다.
성형체는 약속이다
느슨한 입자에서 응집된 전체로
압축하기 전에 LSM 분말은 연결되지 않은 입자들의 무리입니다. 각 알갱이는 올바른 원소를 포함하고 있지만, 그들은 결합을 공유하지 않습니다. 실험실 유압 프레스는 변형을 강요합니다. 단축 하중(Uniaxial load) 하에서 그 느슨한 집합체는 성형체가 됩니다. 즉, 취약하지만 응집된 고체가 되어 취급, 측정할 수 있고, 무엇보다 중요하게는 신뢰할 수 있게 됩니다.
이것은 순수한 압축에서 태어난 구조적 완전성입니다. 이것은 원자가 친밀한 이웃을 갖게 되어 열이 도착했을 때 확산하고 입계(Grain boundaries)를 구축할 준비가 되어 있다는 약속입니다.
결정이 되는 접촉
1400 °C에서의 소결은 먼 입자들을 마법처럼 융합하지 않습니다. 근접성이 필요합니다. 프레스는 단순히 형상을 조각하는 것이 아니라, 모든 후속 원자의 춤을 위한 초기 조건을 만듭니다. 불량하게 포장된 입자는 불량한 확산 경로를 의미합니다. 반면, 좋은 압축은 균일한 입자 성장과 LSM에 전자 및 이온 전도성을 부여하는 치밀한 미세 구조를 위한 무대를 마련합니다.
기하학적 형태조차 중요합니다. 분말을 디스크, 실린더 또는 막대로 성형하는 정밀한 강철 금형은 보기 좋은 형태를 만드는 것 이상을 합니다. 그들은 열이 모든 영역에 고르게 도달하도록 하여 휨과 국소적인 과소결을 방지합니다. 일관된 형태는 일관된 열 이력입니다.
밀도의 속임수
우리는 보이는 것을 믿지만, 결함은 숨어 있다
새로 압축된 성형체는 분필 같은 밀도감을 가집니다. 형태를 유지합니다. 일이 끝났다고 생각하는 것이 유혹입니다. 이것이 첫 번째 심리적 함정입니다. 우리는 겉보기 단단함을 실제 균일성과 혼동합니다.
표준 단축 프레스는 한 방향에서 힘을 가합니다. 움직이는 플런저 아래의 분말은 고정된 다이 벽 근처의 분말보다 더 밀집하게 압축됩니다. 마찰 구배가 형성됩니다. 펠릿의 중심은 표면보다 밀도가 현저히 낮을 수 있습니다. 당신은 이것을 볼 수 없습니다. 당신은 나중에 그 유령만 볼 수 있습니다. 즉, 균열된 소결된 펙(Puck)이나 비정상적인 기공성을 가진 핵(Core)을 말입니다.
응력의 내부 지도
무해해 보이는 그 디스크 내부의 입자 배열을 상상해 보십시오. 압력이 처음 분말과 만나는 상단 근처에서는 포장이 훌륭합니다. 하단 근처에서도 벽 마찰에 따라 좋을 수 있습니다. 하지만 기하학적 중간에서는 낮은 밀도의 섬이 종종 생존합니다.
이 구배는 구조적 거짓말입니다. 소결하는 동안 영역은 다른 속도로 치밀화합니다. 장력은 경계가 만나는 곳에 build up됩니다. 그리고 나서, 온도에서 세라믹은 수주 전에 프레스실에서 그어진 선을 따라 파열됩니다. 결함은 가열로에 있었던 적이 없습니다. 그것은 성형체의 보이지 않는 구조에 있었습니다.
미세 균열과 우리가 결여한 인내심
힘의 속도
또 다른 심리적 경향이 있습니다. 즉, 어떤 압력이 좋다면 더 빠른 압력이 더 낫다는 믿음입니다. 하지만 분말은 액체가 아닙니다. 그들은 입자 재배열을 통해, 그리고 더 높은 하중에서는 취성 파쇄 및 소성 변형을 통해 압축됩니다. 압력을 너무 빠르게 가하면 공기 주머니가 갇힙니다. 너무 빨리 해제하면 저장된 탄성 에너지가 격렬하게 반동하여 박리(Delamination)를 만듭니다.
정밀함作为一种 마인드셋
세계 최고의 유압 프레스도 조급함을 보상할 수는 없습니다. 하지만 정밀 기기는 당신을 더 나은 습관으로 이끌 수 있습니다. 압력 램프가 제어될 때—부드러운 밸브와 읽기 쉬운 게이지가 있는 잘 설계된 유압 시스템을 통해—작업자는 더 느리고 더 의도적인 피드백 루프의 일부가 됩니다. 도구가 사람을 가르칩니다.
이것이 실험실 장비가 단순한 기능을 초월하는 곳입니다. 그것은 신중한 마인드셋을 위한 매체가 됩니다.
단축을 넘어서: 회색 영역을 지우는 시스템
균일 압력의 기술
단축 압축에 고유한 한계가 있다면, 무엇이 그것을 제거합니까? 답은 정수압 압축(Isostatic pressing)입니다. 냉간 정수압 프레스(CIP)에서 분말은 유연한 금형에 밀봉되어 모든 방향에서 균일하게 가압된 유체에 잠깁니다. "플런저 측" 대 "다이 벽 측"이 없습니다. 밀도는 등방성이 되어 내부 구배를 완전히 지웁니다.
고급 LSM 세라믹을 개발하는 연구자들에게 CIP는 사치가 아닙니다. 단축 성형체가 숨겨진 불균질성으로 계속 당신을 배신할 때, 그것은 논리적인 다음 단계입니다. 온간 정수압 프�(WIP)도 마찬가지입니다. 이는 적당한 열을 추가하여 입자 변형을 향상시키고 밀도를 더 균질화합니다.
완전한 실험실 샘플 준비 제품군의 일부로, 이러한 프레스는 표준 유압 프레스, XRF 펠릿 프레스, 고급 소결을 위한 진공 핫 프레스와 함께 작동합니다. 공통된 실마리는 제어입니다. 재료뿐만 아니라 분말에서 부품으로 만드는 힘 그 자체에 대한 제어입니다.
압축 명확성의 완전한 사슬
프레스 전에 오는 것이 프레스 내부에서 일어나는 일을 형성한다
압축 단계를 격리시키는 것이 유혹적입니다. 하지만 유압 프레스는 잘못 준비된 분말을 수정할 수 없습니다. 입자 크기 분포가 너무 넓으면, 압력이 어떻든 성형체는 비효율적으로 포장됩니다. 응집체가 밀링에서 살아남으면, 그들은 실패의 씨앗이 됩니다.
이것이 행성형 볼 밀(Planetary ball mill), 제트 밀(Jet mill), 극저온 분쇄기가 별도의 도구가 아닌 이유입니다. 그들은 프레스 이야기의 서문입니다. LSM 소성체(Calcines)를 서브마이크론 균일성으로 밀링하면 압력이 올 때 입자가 미끄러지고 치밀하고 균질한 배열로 압축되도록 합니다. 이것은 무작위로 쌓인 벽돌과 신중하게 얽힌 벽의 차이입니다.
철학의 일부로서의 프레스
초기 덩어리를 부수는 턱 크러셔부터 미세 분말을 분류하는 진동 체(Sieve) 쉐이커까지, 샘플 준비 워크플로의 각 장치는 최종 세라믹에 영향을 미칩니다. 하지만 유압 프레스—압축의 순간—여전히 심리적 연결 고리(Nexus)로 남아 있습니다. 그것은 불꽃이 넘겨받기 전 마지막 물리적 접촉입니다. 그것은 인간의 결정(압력, 체류 시간, 해제 속도)이 재료의 운명과 만나는 지점입니다.
보이지 않는 건축가 되찾기
우리는 종종 온도와 체류 시간, 도핑 수준 및 분위기 제어에서 정교함을 찾습니다. 그것들은 중요합니다. 하지만 신뢰성의 가장 깊은 레버는 더 오래되고 덜 화려합니다. 즉, 자체 밀도에 대해 진실을 말하는 성형체를 만들기 위해 안정적이고 깨끗한 압력을 의도적으로 적용하는 것입니다.
다음에 LSM 펠릿이 소결 후 균열이 생기면, 가열로을 탓하고 싶은 충동을 억제하십시오. 프레스를 돌아보십시오. 스스로에게 물어보십시오. 압력이 정말 균일했는가? 해제가 충분히 부드러웠는가? 분말이 그 압축을 우아하게 받아들일 수 있는 올바른 입자 분포를 가졌는가?
답이 '예'일 때—유압 프레스와 그 뒤의 모든 준비 단계가 응집된 시스템을 형성할 때—세라믹은 밀도, 전도성, 그리고 조용한 완전성으로 당신에게 보답합니다. 그것은 정밀함 속에서 거의 낭만적으로 느껴지는 신뢰성의 종류, 보이지 않는 결함에 대한 엔지니어의 조용한 승리입니다.
미세 균열을 쫓는 것을 멈추고 자신감을 구축하기 시작하는 사람들에게, 해결책은 완전한 실험실 샘플 준비 생태계에 있습니다. 분말을 완벽하게 만드는 행성형 볼 밀과 제트 밀부터, 그것을 완벽한 성형체로 조각하는 유압 프레스, CIP/WIP 시스템, 진공 핫 프레스까지. 도구는 단순히 재료를 형성하는 것이 아니라, 결과를 형성합니다.
재료 워크플로에 재현성을 설계할 준비가 되셨습니까? 전문가에게 문의하기
빠른 링크

PowderPreparation
Last updated on May 14, 2026
관련 제품

5톤 단일 펀치 정제기 실험실 소량 생산용

제약 식품 화학 실험실 시료 준비용 이중 눈금 압력 게이지 수동 정제 프레스

6톤 가변 주파수 단일 펀치 정제기

6톤 소형 단일 펀치 타블렛 프레스 실험실 분말 과립 압축 장비 타블렛 성형기
실험실 석탄 시료 준비용 밀폐 해머 분쇄기, 출력 크기 조절 가능
소형 세라믹 구조 실험실 샌드 밀 나노 스케일 분쇄 분산 장비 무밀봉 무스크린 설계
광업, 야금 및 실험실 시료 준비에서 취성 재료 파쇄용 소형 해머 크러셔
석탄 및 광물 시료 준비용 실험실 밀폐형 해머 크러셔
광산 광석 및 석탄 시료 준비용 산업용 밀봉 해머 나이프 크러셔
석탄 시료 준비 및 중강도 재료 파쇄용 실험실 밀봉 해머 크러셔
고경도 시료 준비용 밀폐형 해머 블레이드 크러셔 분할기
석탄 및 중경도 시료 준비용 맞춤형 밀폐형 실험실 해머 크러셔
실험실 및 산업 시료 준비용 맞춤형 방폭 밀폐 조 크러셔
대용량 분체 처리용 수직 생산형 유성 볼 밀
제약·화학·식품·전자 산업용 일반형 로터리 정제 프레스

입자 분리를 위한 중대형 건식 3차원 진동 체질기
나노 실험실 비드 밀 데스크탑 서브 마이크론 샌드 밀 스크린리스 씰리스 분말 그라인더
습식 및 건식 조립 공정용 소형 실험실 진동 과립기
제약, 화학, 식품 산업을 위한 효율적인 분말 조립 소형 스윙 그래뉴레이터