마이크론과 메가파스칼: 실험실용 유압 프레스가 코팅 접착력 진실의 기준이 되는 방법
Sep 22, 2026
시편의 숨겨진 삶
모두가 만능 시험기(UTM)를 주시합니다. 번쩍이는 로드셀. 크로스헤드 속도. 파괴를 향해 치솟는 실시간 그래프.
그 사이, 가장 위험한 변수는 30미터 떨어진 작업대에 아무도 모른 채 앉아 있습니다. 강재 하중 블록. 코팅된 시편. 접착제가 담긴 스퀴즈 병.
저는 연구소들이 인장 시험 매개변수에 집착하는 동안, 그 모든 데이터의 의미를 결정짓는 5분짜리 조립 과정을 무시하는 것을 지켜왔습니다. 그것은 게으름이 아닙니다. 그것은 매우 인간적인 시각적 사각지대입니다. 우리는 측정할 수 있는 것을 신뢰하고, 우리는 힘을 아름답게 측정합니다. 하지만 우리는 접착제 층의 두께는 측정하지 않습니다. 그래서 우리는 이야기의 전모를 놓치게 됩니다.
ASTM C633은 용사 코팅의 결합 강도를 시험하는 표준입니다. 절차는 간단해 들립니다: 코팅된 시편을 하중 블록에 접착하고, 잡아당겨 분리시킨 뒤, 파괴 하중을 기록하면 됩니다. 하지만 이 표준은 세부 사항에 잔인한 진실을 숨겨두고 있습니다. 접착 결합은 균일해야 하, 공극이 없어야 하며, 정확하게 정렬되어야 합니다. 그렇지 않다면 화면에 뜬 숫자는 코팅을 설명하는 것이 아니라 조립 오류를 설명하는 것입니다.
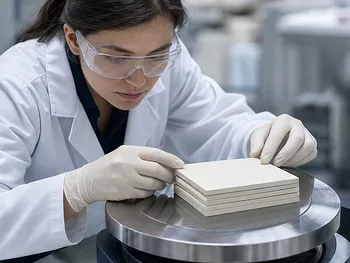
실험실용 유압 프레스는 단순히 두 부품을 밀착시키는 것이 아닙니다. 그것은 나중에 기록하게 될 모든 메가파스칼의 의미를 보호합니다.
접착제는 단순한 '풀'이 아닙니다
접착제는 고체가 되고 싶어 하는 유체입니다. 그 전이 과정에서 그것은 취약해집니다. 고르지 않게 고일 수 있습니다. 공기를 가둘 수 있습니다. 지그의 한쪽이 다른 쪽보다 약간 따뜻하기 때문에 계면 전체에 걸쳐 다른 속도로 경화할 수 있습니다.
접착제 층은 가장 약한 고리가 됩니다. 화학이 틀려서가 아니라, 물리학이 그것을 운명의 유희(로또)로 만들었기 때문입니다.
유압 프레스는 그 물리학을 통제합니다. 접착제를 정의된 막 두께로 짜내는 정밀하고 프로그래밍 가능한 톤수(압력)를 가합니다. "손으로 조이는 정도"가 아닙니다. "적당하다고 느껴질 때까지 클램프"가 아닙니다. 숫자입니다. 반복 가능합니다. 문서화 가능합니다.
모든 시편에 걸치는 힘이 일관될 때, 접착제는 더 이상 변수가 아니게 됩니다. 그것은 인프라가 됩니다.
수술 도구로서의 압력
균일한 계면 만들기
현미경 하의 접착 결합을 상상해 보십시오. 압력 없이는 층 두께가 한쪽 가장자리는 20마이크론, 다른 쪽은 80마이크론으로 달라질 수 있습니다. 인장 하중 하에서 그러한 편심(eccentricity)은 굽힘 모멘트를 유발합니다. 응력장은 더 이상 순수한 인장이 아닙니다. 시편이 조기에 파괴됩니다. 코팅이 비난을 받습니다.
디지털 게이지가 장착된 유압 프레스를 사용하면 ASTM C633에서 지정한 정확한 톤수를 가할 수 있습니다. 접착제 막은 고르고 미세한 두께에 도달합니다. 힘의 선은 계면을 똑바로 통과합니다. 인장 시험은 측정해야 할 것을 측정합니다.
보이지 않는 것을 몰아내기
기포는 결합 시험의 그렘린(장난꾸러기)입니다. 육안으로는 보이지 않습니다—아마 지름 50마이크론 정도—하지만 그것들은 응력 집중체입니다. 고강도 코팅 시험에서 공극 가장자리의 응력은 평균 응력의 3배가 될 수 있습니다. 파괴는 거기에서 시작됩니다.
프레스의 높은 하중 용량은 접착제가 경화하기 전에 이 기포들을 몰아냅니다. 결과는 완전히 치밀한 결합입니다. 숨겨진 균열 개시 부위가 없습니다. 데이터 세트에 의미를 알 수 없는 낮은 이상치가 없습니다.
기하학의 함정
하중 블록과 시편은 완벽하게 평행을 유지해야 하는 두 개의 평평한 표면입니다. 단 1도의 일부분이라도 기울어지면 당겨서 떼어내기(peel)가 됩니다. 박리 강도는 인장 강도가 아닙니다. 이제 다른 시험을 하고 있는 것입니다.
유압 프레스 플레이튼은 평평하고 평행한 정렬을 강제합니다. 기계는 작업자가 피곤하거나 급한지 신경 쓰지 않습니다. 물리적으로 조립을 구속하여 배치의 모든 시편이 동일한 기하학을 공유하도록 합니다. 이것이 출판 가능한 데이터와 내부적 혼란을 구분하는 표준화의 종류입니다.
우리가 잊어버린 열적 변수
많은 고강도 접착제는 경화를 위해 열을 필요로 합니다. 그래서 조립체를 오븐에 넣고 기다립니다. 하지만 오븐은 압력을 가하지 않습니다. 접착제는 팽창하거나, 가스를 방출하거나, 냉각 시 잔류 응력을 발생시킬 수 있습니다.
가열된 플레이튼이 있는 프레스가 이 문제를 해결합니다. 압력과 온도가 협력하여 접착제가 제어된 열 하에서 경화하는 동안 막 두께를 일정하게 유지합니다. 결과는 내부 응력이 낮고 구조적 건전성이 높은 결합입니다.
프로토콜에 신속한 처리가 필요한 경우, 프로그래밍 가능한 사이클 제어를 통해 전체 압력-온도 프로필을 미리 설정하고 자리를 비울 수 있습니다. 버튼 하나. 교대 간 변동성 없음.
결합 강도 시험용 프레스 선택 방법
모든 유압 프레스가 이 작업을 위해 설계된 것은 아닙니다. 기계를 실제 우선순위에 맞추는 방법은 다음과 같습니다.
- ASTM C633 준수가 타협 불가능한 경우: 디지털 압력 게이지와 정밀한 힘 조절 기능이 있는 프레스를 선택하십시오. 모든 시편의 정확한 톤수를 문서화해야 합니다. 정밀 제어 유압 시스템이 있는 표준 실험실용 프레스는 추적 가능성을 제공해 줍니다.
- 높은 처리량 품질 관리를 수행하는 경우: 프로그래밍 가능한 사이클, 가열된 플레이튼, 급속 냉각 기능을 찾으십시오. 이는 균일성을 희생하지 않으면서 사이클 시간을 획기적으로 줄여줍니다.
- 새로운 코팅 제형을 개발하는 경우: 원자재에 대한 분말 압축이나 냉간 등방압 프레싱도 처리할 수 있는 프레스가 필요하므로, 분말에서 코팅 펠릿에 이르는 전체 체인이 동일한 제어 수준을 공유합니다.
프레스는 더 이상 단순한 도구가 아닙니다. 그것은 측정 시스템의 일부입니다.
시스템으로서의 시편 조립
| 핵심 역할 | 기술적 메커니즘 | 시험 결과 |
|---|---|---|
| 제어된 압축 | 정밀한 톤수를 통한 균일한 접착제 막 두께 | 편심 하중 및 굽힘 모멘트 제거 |
| 공극 제거 | 고압이 갇힌 공기를 배출 | 결합이 접착제 결함이 아닌 코팅에서 파괴됨 |
| 기하학적 정렬 | 평행한 플레이튼이 조립 기하학을 구속 | 박리 성분 없는 순수 인장 응력 |
| 열적 관리 | 가열된 플레이튼이 일정한 압력 하에서 접착제 경화 | 내부 응력 감소, 워크플로 가속화 |
결과 뒤의 기계
세상에서 가장 비싼 인장 시험기도 제대로 준비되지 않은 시편은 구제할 수 없습니다. 하지만 적절하게 선택된 유압 프레스는 데이터 무결성을 근본부터 구축합니다. 산란, 혼란, 낭비되는 시험 실행을 초래하는 보이지 않는 변수를 제거합니다.
그것이 우리가 재료 과학 연구소를 위해 완전한 시편 준비 솔루션을 엔지니어링하는 이유입니다. 우리의 유압 프레스 라인은 모든 요구 프로필을 포괄합니다: 일상적인 ASTM C633 작업을 위한 표준 실험실용 프레스, 고급 분말 및 부품 통합을 위한 냉간 및 온간 등방압 프레스, 조성 분석을 위한 XRF 펠릿 프레스, 온도에 민감한 재료를 위한 진공 핫 프레스.
하지만 프레스는 혼자 작동하지 않습니다. 코팅이 되는 분말은 크러셔나 제트 밀에서 여정을 시작합니다. 분사 가능성을 결정하는 입자 크기 분포는 진동 체 쉐이커에서 나옵니다. 혼합물의 균질성은 그 작업에 맞게 설계된 분말 믹서에서 나옵니다. 체인의 모든 기기가 정밀도를 위해 구축될 때, 그 체인 끝의 데이터는 신뢰할 수 있는 데이터입니다.
시험 프로토콜을 마지막 단계가 아닌 첫 단계부터 엔지니어링하십시오.
빠른 링크

PowderPreparation
Last updated on May 14, 2026